ARTICLE / 2026-10-25
实木墙裙与木门生产工艺流程及质量管控核心环节
在高端住宅木作领域,实木墙裙与实木木门不仅是空间气质的定调者,更是考验工厂工艺深度的"硬骨头"。很多业主在对比实木定制家具与别墅木作定制时,往往只关注面层效果,却忽略了从原木到成品的工艺链条与质量管控节点。成都梯博士木业有限公司深耕行业多年,在实木楼梯与墙门系统的协同制造上积累了成体系的作业标准,本文从生产一线视角拆解其中的关键环节。
从木材养生到白坯:被低估的前置工序
实木墙裙与木门的变形风险,七成取决于白坯阶段。原木进厂后需按树种、厚度分类码放,进行为期30至45天的平衡养生,使含水率稳定在8%—12%区间(依地域气候微调)。以别墅实木楼梯常用的大果紫檀、黑胡桃为例,含水率偏差超过2%即会在后期油漆后出现抽缝或起拱。
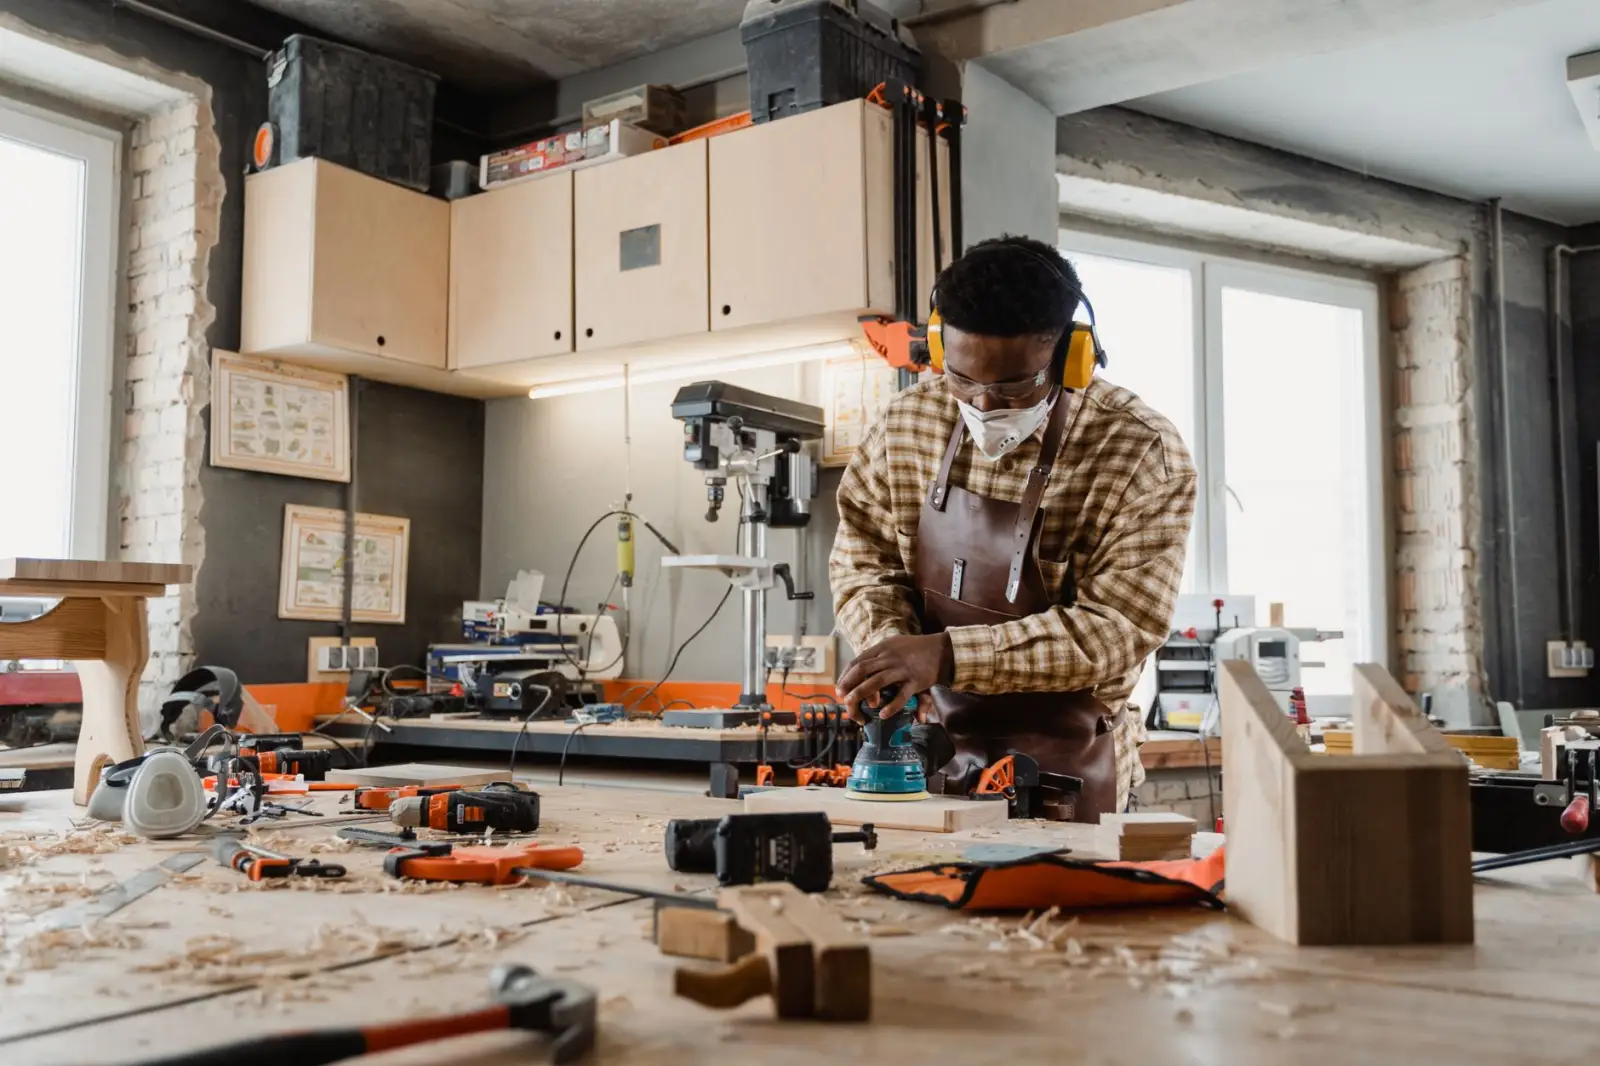
白坯加工遵循"先粗后精"原则:四面刨定厚、优选锯剔除内裂、指接或拼板时严格控制胶线色差。墙裙芯板与门扇骨架的拼板方向需交错布置,这是实木木门抗变形的基础逻辑。
墙裙与木门的差异化工艺路径
两者虽同属木作,但受力结构不同,工艺侧重点也有分野。实木墙裙多为大面积平板或造型板,重点在于背部卸力槽与龙骨挂接系统的设计——卸力槽间距通常控制在150—200mm,槽深为板厚的1/4,用以释放板材内应力。而实木木门的核心是门芯板与边梃的伸缩余量,门芯板四周需预留2—3mm活动间隙,避免季节变化时胀裂。
- 墙裙流程:选料→拼板→定厚砂光→CNC造型→卸力槽加工→底漆封闭→现场龙骨放线
- 木门流程:骨架组框→芯板装配→压合定型→封边修整→五金开槽→油漆线
值得强调的是,高端实木定制项目中墙裙与门套的收口关系需在图纸阶段完成模数对位,否则现场安装易出现线条错位。
质量管控的三个硬指标
油漆环节是实木墙裙与实木木门的"面子工程",也是质量分水岭。管控要点集中在三处:其一,底漆打磨须逐道进行,腻子层厚度不超过0.3mm,否则易脱层;其二,面漆环境需达到万级无尘标准,温度25±3℃、湿度55%±10%;其三,成品抽检执行附着力百格测试与硬度铅笔测试(≥2H)。
对于别墅实木楼梯与墙门同色系配套的项目,梯博士采用同批次调色留样制度,确保不同构件间色差ΔE≤1.5,这是实木楼梯定制中常被忽视却直接影响观感的细节。
常见问题:开裂与色差如何规避
业主常反馈墙裙阴角开裂或门板色差明显。前者多因安装时未预留伸缩缝或龙骨含水率超标,建议龙骨进场复测含水率并做防潮处理;后者则源于不同板材批次,解决方式是在生产排单时将同空间构件合并投料。梯博士楼梯团队在别墅木作定制项目中推行的"同空间同批料"原则,正是针对此类痛点的工艺回应。
从原木养生到成品出厂,实木墙裙与实木木门的每一道工序都在为最终的稳定性投票。理解这些工艺逻辑,业主在选择实木定制家具与梯博士木作系统时,便能以更专业的视角审视工厂的真实制造能力。